

偏摆送料机有什么优势?哪些冲压工况适合使用
在卷料连续冲压生产中,如果加工的是圆片、环形件或适合交错排列的异形件,普通直线送料往往会在产品之间留下较多边角料。偏摆送料机通过“左右偏摆+前后送料”双轴联动,让卷料在向前输送的同时进行横向移动,使相邻冲压件形成交错排样,也就是常说的“圆圆互切”。根据产品尺寸、卷料宽度、搭边距离及排样方式不同,材料利用率相比普通直线送料通常可提高约7%—30%,因此比较适合材料用量大、连续生产时间长的圆片冲压工况。
1、偏摆送料机的优势是什么
普通伺服送料机主要按照固定步距向前送料,而偏摆送料机增加了左右移动功能。冲床完成一次冲压后,材料按照程序向前并横向移动,使下一排圆片落在上一排两个圆片之间的空隙位置。这样可以减少圆片之间无法利用的材料面积,在相同卷料宽度下冲出更多产品。对于不锈钢、铝板、铜板等材料成本占比较高的工件,使用偏摆排样后,材料利用方面的改善会更加直观。
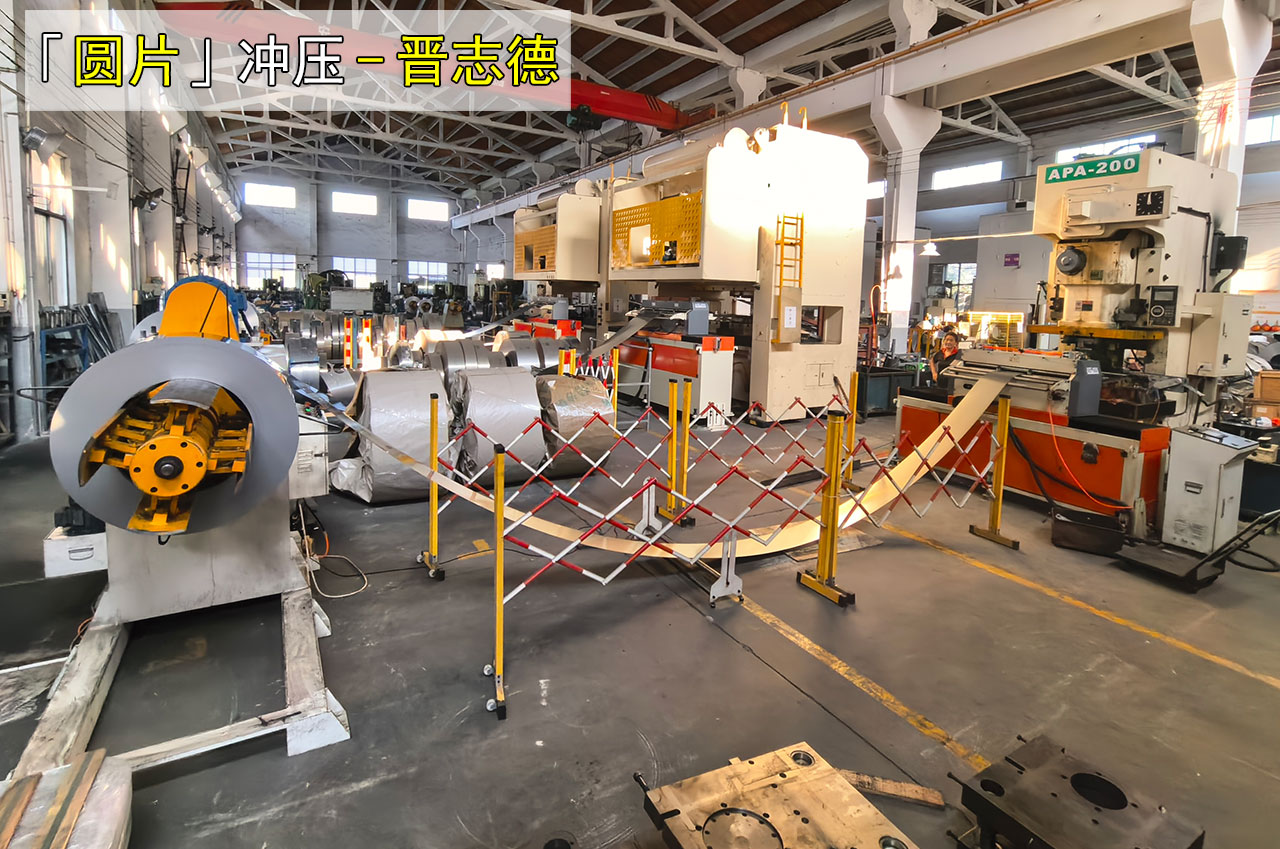
2、哪些产品适合使用偏摆送料机
偏摆送料机主要用于卷料连续冲压圆形、环形以及能够交错排列的异形件。常见产品包括锅具圆片、水槽拉伸坯料、不锈钢餐盘、离合器圆片、刹车片相关零件、电机定转子、压缩机外壳坯料、储气罐封头、消防瓶封头、热水器内胆坯料、水泵叶轮以及部分五金冲压件。
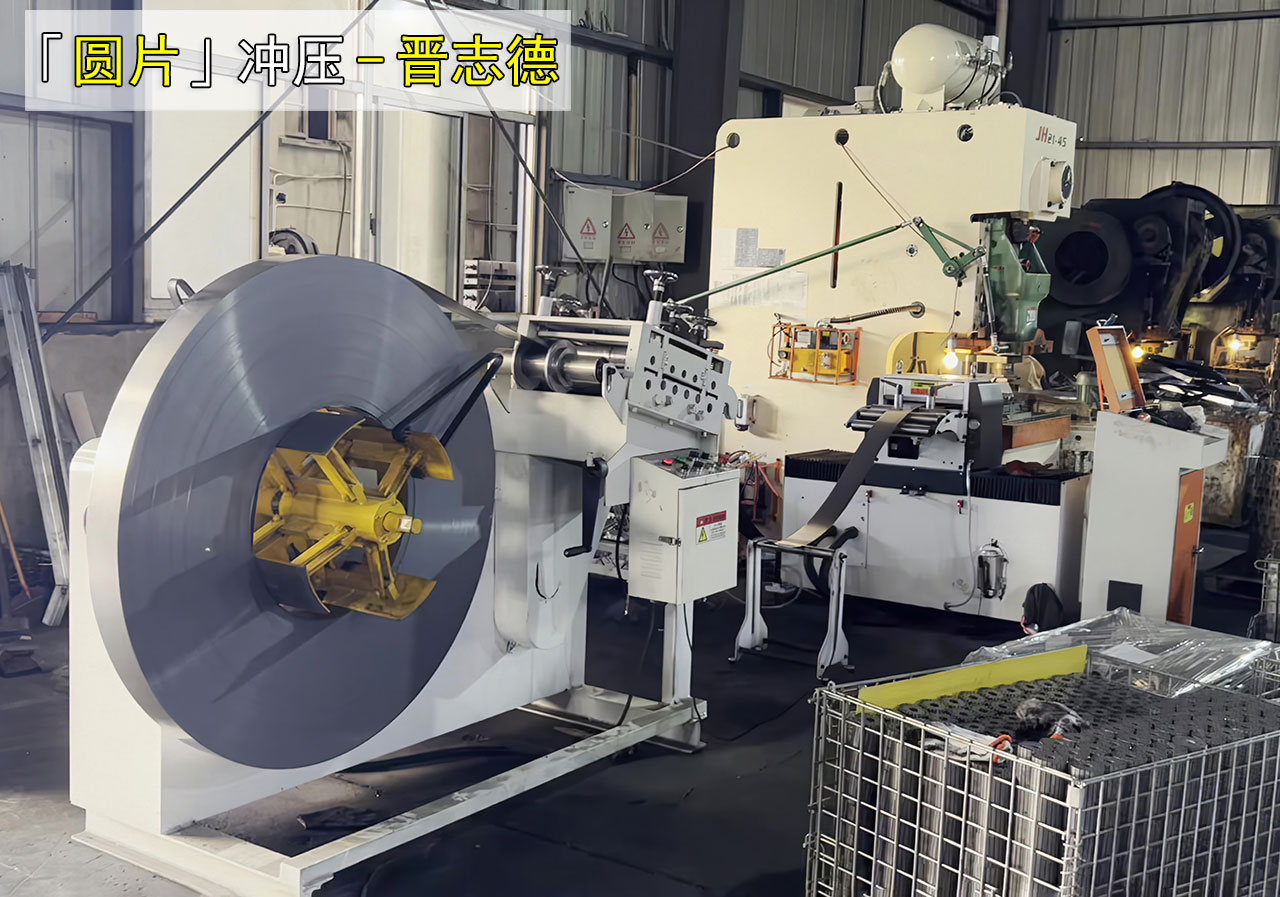
如果冲压件本身是圆形,并且生产批量较稳定,可以先通过排样计算,对比直线送料和偏摆送料所产生的边角料差异,再判断是否需要配置偏摆送料机。
3、偏摆送料机适合哪些材料规格
偏摆送料机可用于钢板、铜板、铝板、不锈钢板等金属卷料。常见加工厚度约为0.3mm—6.0mm,材料宽度可根据机型配置达到1800mm左右,部分设备可对应直径约1000mm的圆片冲压。
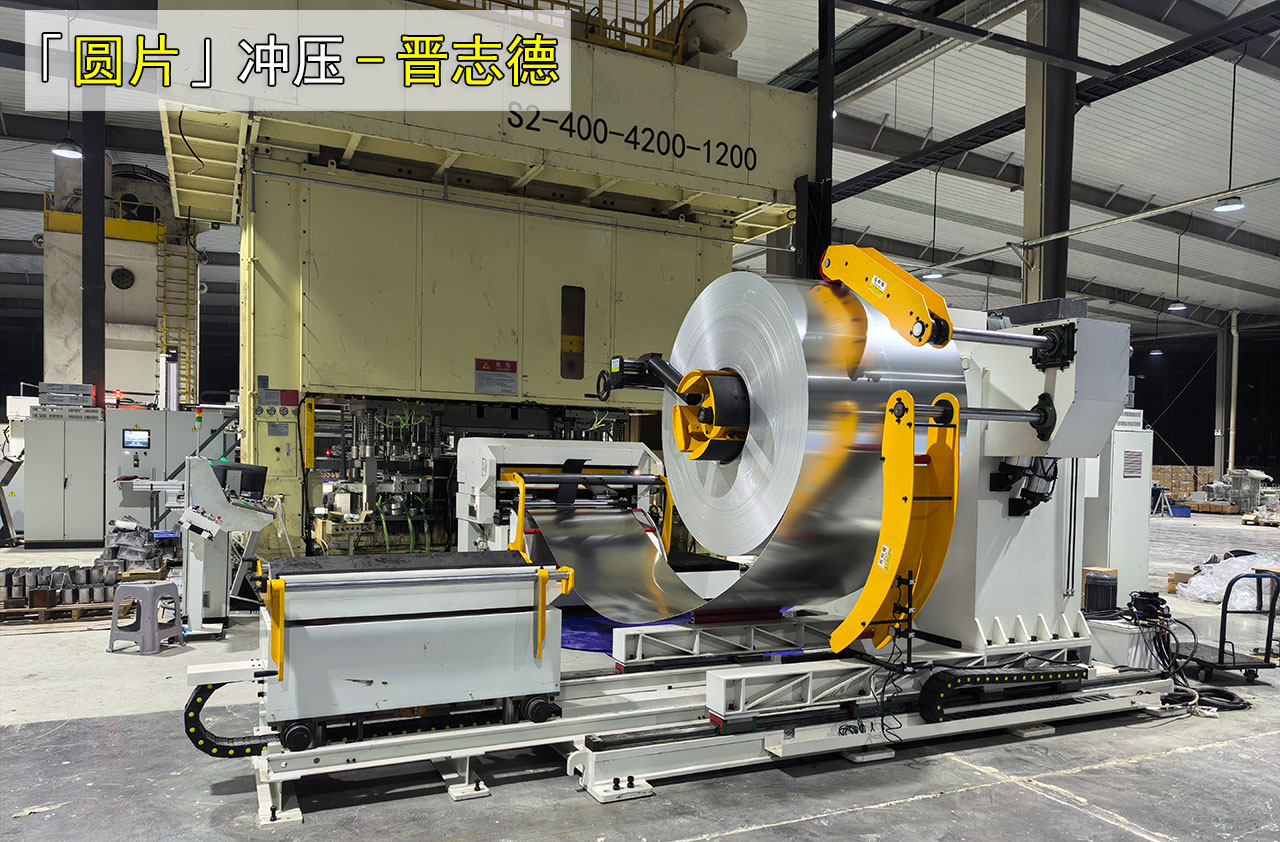
实际选型不能只看材料宽度和圆片直径,还需要结合材料强度、料厚、卷重、送料步距、冲压速度、模具结构及冲床参数进行配置。同样尺寸的圆片,不同材质和厚度对送料机的牵引能力和机架结构要求也会不同。
4、什么冲压工况使用更合适
如果企业长期生产圆片类产品,单一规格产量较大,材料采购费用在生产成本中占比较高,那么偏摆送料带来的材料利用率变化更容易体现实际价值。
部分异形冲压件虽然不是圆形,但如果产品轮廓能够通过左右错位形成更紧凑的排列,也可以考虑偏摆送料。是否适合使用,需要根据产品图纸进行排样,并确认搭边尺寸、模具结构和冲压节拍能够满足生产要求。
5、哪些情况不需要使用偏摆送料机
如果加工的是方形件、矩形件,或者异形件本身排样已经比较紧凑,采用左右偏摆后无法明显减少废料,那么普通NC送料机通常就可以满足使用需求。
另外,小批量试模、产品规格频繁变化、单次产量较少,或者材料价格较低的产品,也需要考虑设备投入与材料节省之间是否匹配。
晋志德在偏摆送料机选型时,可根据客户提供的冲压件图纸、材料材质、厚度、宽度、产品尺寸、月产量和冲床参数进行排样分析。对于圆形、环形以及适合交错排布的冲压件,可以先比较偏摆送料与直线送料的材料利用情况,再结合实际生产需求选择相应的送料设备。

