

送料机怎么选?根据材料厚度、宽度和送料步距选型
送料机怎么选?一般需要先确定材料厚度、材料宽度和送料步距,再结合材料材质、冲床吨位、冲压速度、模具结构以及卷料规格确定送料机型号。简单来说,材料有多厚决定送料机需要适应的板厚范围,材料有多宽决定送料机的宽度规格,每次需要送多长决定送料步距要求。晋志德在为客户进行送料机选型时,也会先了解这些实际生产参数,而不是只根据冲床吨位或者送料机价格确定型号。
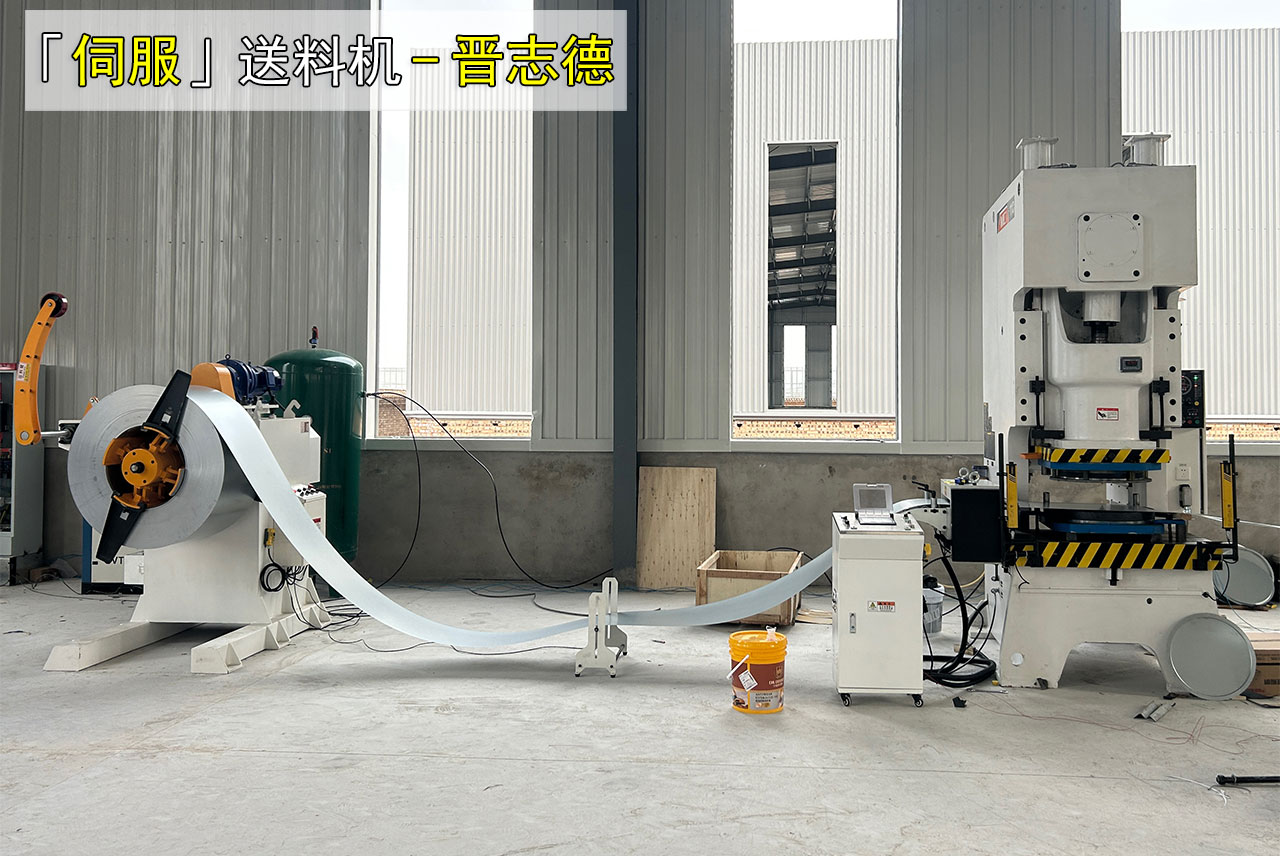
送料机主要用于将材料按照设定长度送入冲床或模具。在连续冲压过程中,送料机需要与冲床动作相互配合,因此选型不仅关系到材料能不能通过设备,还要考虑设备能否按照生产节拍完成送料。下面结合实际选型中经常遇到的问题,说明送料机应该怎么选。
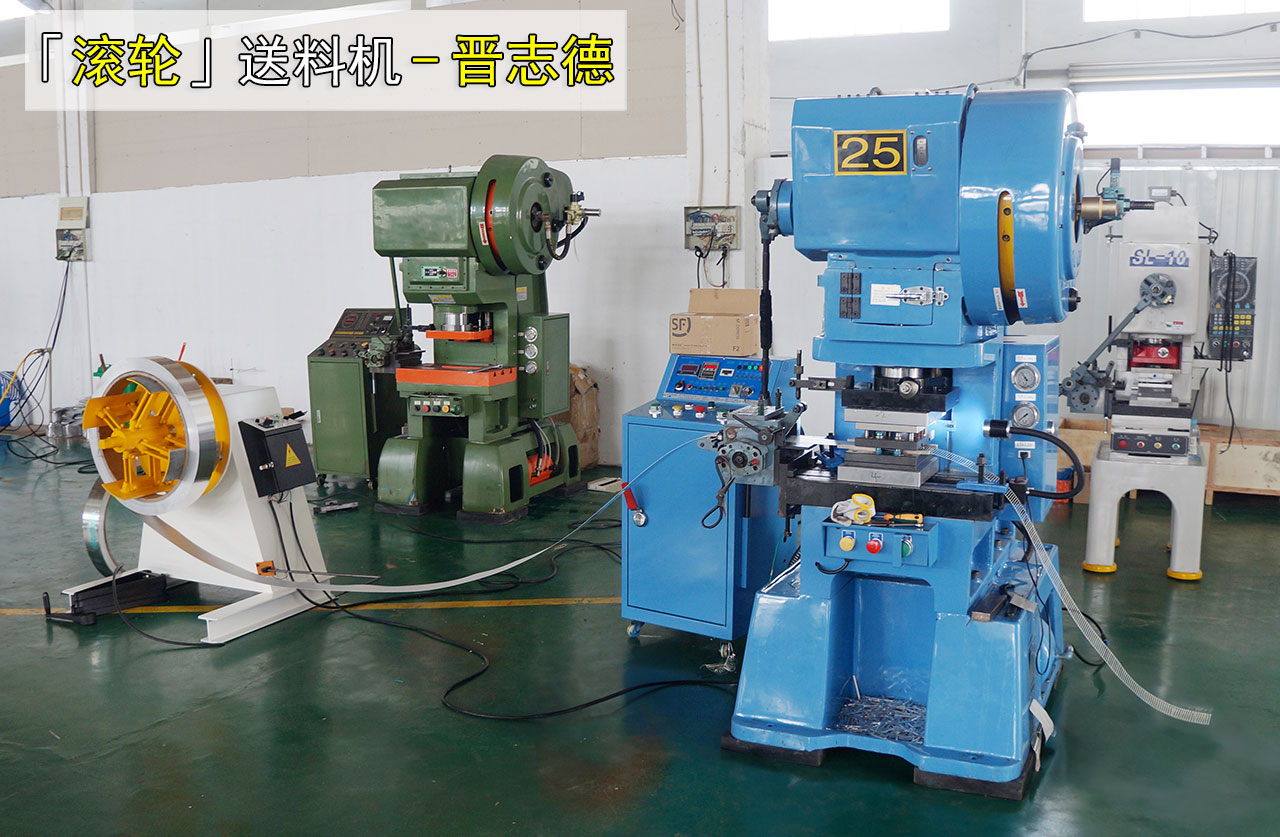
1、根据材料厚度选择送料机
选择送料机时,先需要知道材料厚度是多少。例如加工0.5mm、1.0mm、2.0mm和3.0mm的材料,对送料设备的要求并不相同。
每一种送料机都有相应的材料厚度适用范围。如果材料比较薄,需要注意送料过程中是否容易产生起皱、跑偏等情况;随着材料厚度增加,对送料滚轮夹持、传动以及放松结构的要求也会发生变化。
因此,在询问“我的冲床应该配什么送料机”之前,建议先确定实际加工材料的厚度范围。如果平时不仅加工一种厚度,可以提供较薄材料和较厚材料的具体数值。例如常用材料为0.5-2.0mm,就应当按照这一实际加工范围进行设备匹配。
对于厚板材料,还需要结合材料宽度一起判断。不能因为某一型号的送料宽度符合要求,就直接认为它能够用于相应厚度的材料。
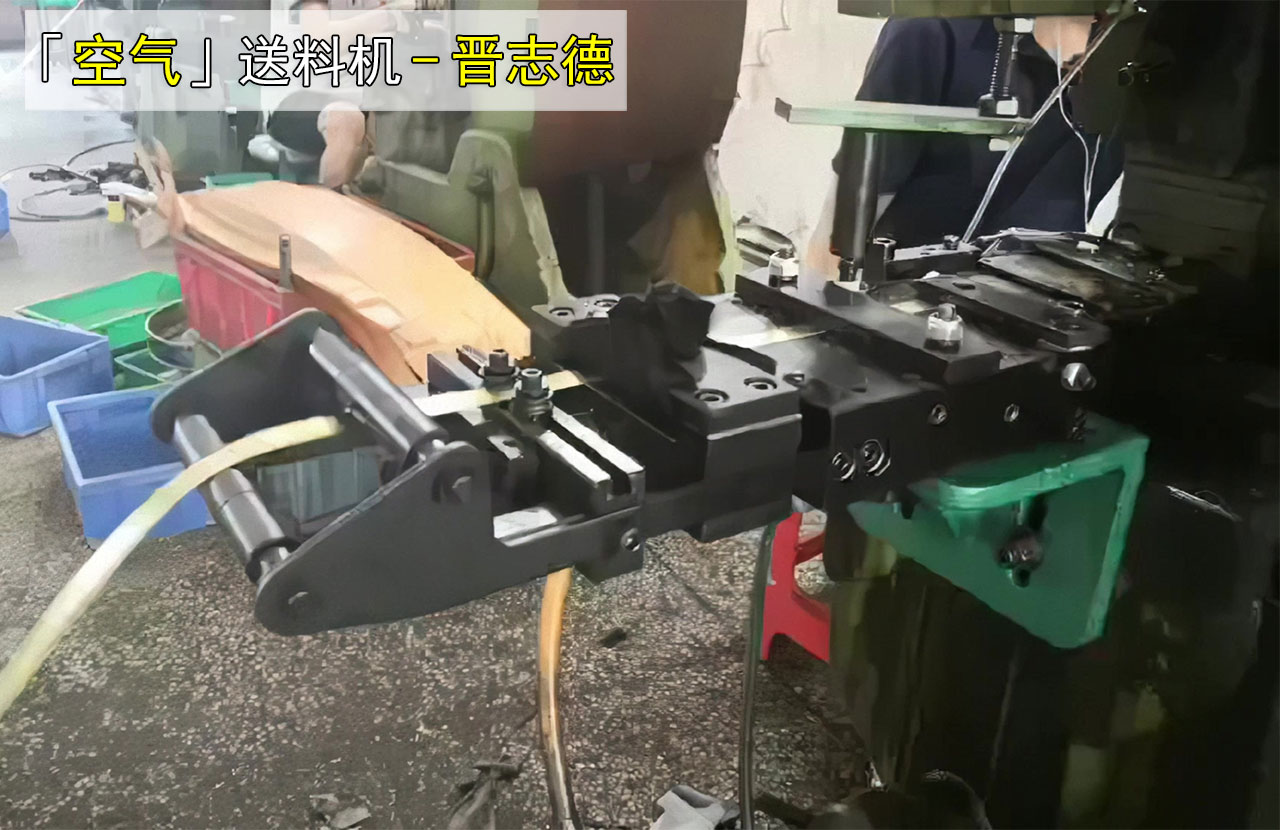
2、根据材料宽度确定送料机规格
材料宽度是判断送料机规格比较直观的参数。常见送料机通常有不同的送料宽度规格,用来适应不同宽度的板材或卷材。
例如实际材料宽度为200mm、300mm或者500mm,就需要选择允许送料宽度能够覆盖实际材料尺寸的设备。
这里需要注意,选择送料机不能只考虑目前正在生产的一种产品。如果企业现在使用的材料宽度是250mm,但后续已经确定会加工350mm宽的材料,那么选型时可以将后续材料规格一起提供给设备厂家进行判断。
同时,材料宽度需要和材料厚度组合考虑。同样是400mm宽的材料,0.5mm薄板和3mm板材的送料条件存在明显差别。因此,仅仅告诉厂家“我要400送料机”是不够的,还应当同时说明材料厚度和材质。
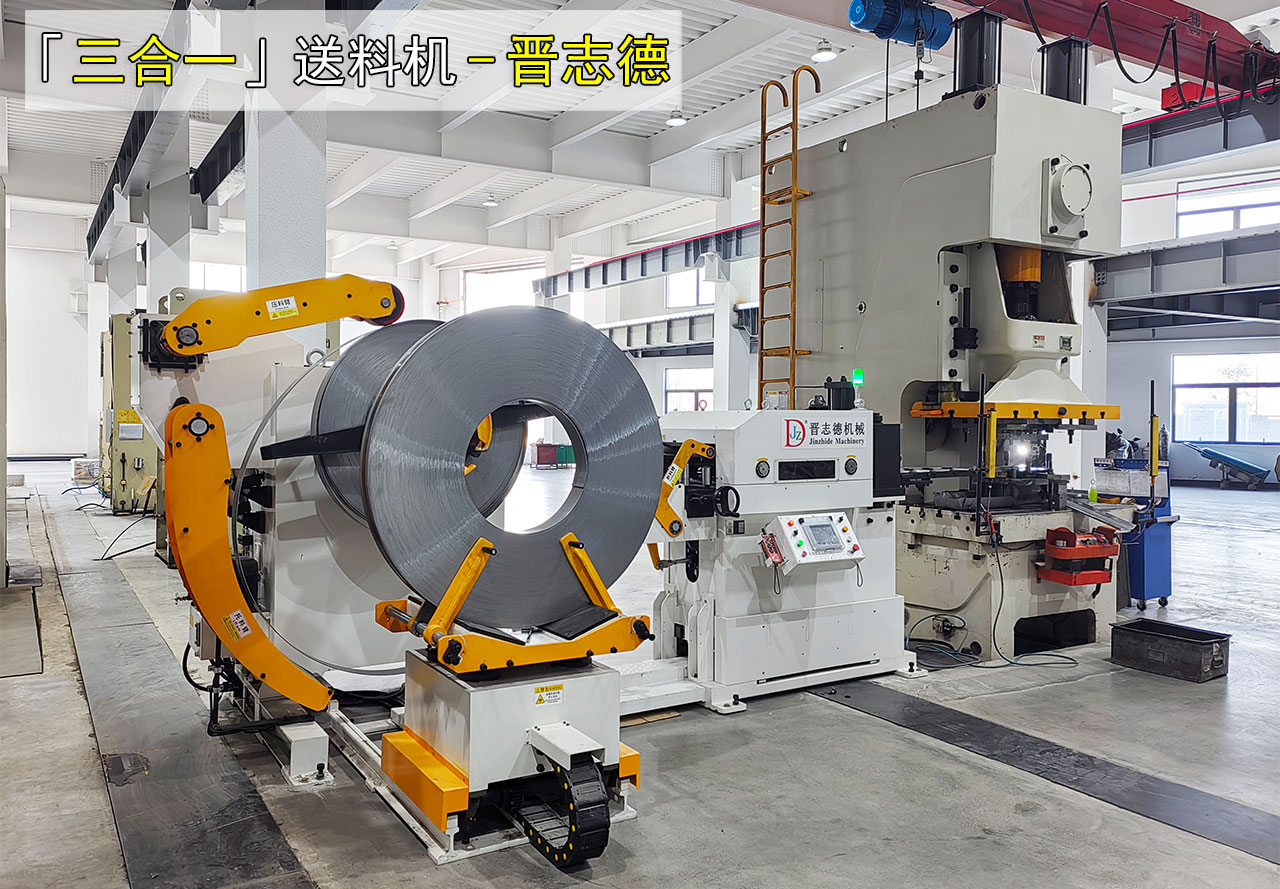
3、根据送料步距选择送料机
送料步距就是送料机每次向前输送材料的长度,也是送料机选型中容易被忽略的参数。
例如模具每冲压一次,需要材料向前移动80mm,那么送料步距就是80mm;如果每冲压一次需要向前移动300mm,那么送料步距就是300mm。
NC伺服送料机可以通过控制系统设置送料长度,因此在不同产品需要使用不同送料步距的情况下,调整会比较方便。但送料步距不能只看长度,还需要结合冲床冲压速度。
比如两条生产线都需要每次送料200mm,一台冲床每分钟运行30次,另一台冲床每分钟运行80次,两者留给送料机完成一次送料动作的时间并不相同。因此,在判断送料机是否适用时,需要把送料步距和冲床每分钟冲压次数放在一起考虑。
4、根据材料材质判断送料条件
送料机怎么选,除了厚度、宽度和步距,还需要知道送的是什么材料。
冲压加工中常见的卷料包括不锈钢、冷轧板、镀锌板、铝板和铜带等。不同材料在硬度、表面状态以及送料过程中的表现存在差异。
有些材料需要注意表面是否容易产生压痕,有些薄料在输送过程中则需要注意起皱和偏移。因此,即使两种材料的厚度、宽度完全相同,也不能仅凭尺寸判断送料设备配置。
向晋志德咨询送料机时,可以直接说明“1.0mm厚、300mm宽的不锈钢”或者“0.8mm厚、250mm宽的铝板”。相比只提供“1mm材料”,这样的参数更方便判断设备规格。
5、结合冲床吨位和冲压速度选择
送料机通常需要与冲床配合使用,因此选型时还要确认冲床参数。
比较常见的参数包括冲床吨位、冲床型号以及每分钟冲压次数。其中冲压速度与送料机运行节拍有直接关系。
送料机需要在冲床允许送料的时间范围内完成材料输送。如果冲床运行速度较快,同时送料步距又比较长,就需要进一步核算送料时间是否符合生产要求。
如果客户已经有冲床,准备增加送料设备,可以提供冲床铭牌参数或者具体型号。如果是新建冲压送料线,则可以将计划使用的冲床参数与材料参数一起提供,这样更方便确定送料设备之间的配合方式。
6、空气送料机、滚轮送料机和NC送料机怎么选
常见冲床送料设备包括空气送料机、滚轮送料机和NC伺服送料机,不同类型设备适合的生产条件有所区别。
空气送料机采用气动方式完成送料动作,在一些送料要求较为简单的生产场景中可以使用。滚轮送料机通常利用冲床动力,通过机械传动方式带动送料滚轮工作,适用于相应的连续冲压生产。
NC伺服送料机采用伺服电机驱动,可以在控制系统中设置送料长度。当一台冲床需要更换不同模具,或者不同产品对应的送料步距经常发生变化时,通过参数调整送料长度会更加方便。
具体选择哪一种,并不是只比较设备名称,而是要看材料规格、送料长度、生产速度以及现有冲床条件。
7、卷料生产还要考虑材料架和整平机
如果使用的是卷料,选择送料机时还需要考虑送料机前面的材料处理过程。
卷料通常需要先安装在材料架上进行放卷,再根据材料状态经过整平机处理,然后由送料机按照设定长度送入冲床。因此,一条常见的冲压送料线通常由材料架、整平机、送料机和冲床配合组成。
这种情况下,除了送料机参数,还需要提供卷料重量、卷料外径、卷料内径、材料厚度和材料宽度等数据,用于判断材料架和整平设备规格。
如果现场安装空间有限,也可以根据实际情况考虑二合一料架整平机或者三合一送料机。设备如何组合,需要结合材料规格、现场空间以及冲压工艺确定。
8、送料机选型需要提供哪些参数
如果不知道送料机型号怎么选,其实不需要先确定设备型号,可以先把自己的生产参数整理清楚。
比较实用的做法是向设备厂家提供材料材质、材料厚度范围、材料宽度范围、每次送料步距、冲床吨位、冲床型号和每分钟冲压次数。如果采用卷料生产,再提供卷料重量、外径和内径。
例如:“不锈钢材料,厚度0.8-1.5mm,宽度300mm,每次送料150mm,使用80吨冲床,每分钟冲压约50次。”有了这类具体数据以后,送料机选型范围就会清楚很多。
因此,对于“送料机怎么选”这个问题,可以概括为:先按照材料厚度确定板厚适用范围,再按照材料宽度确定送料规格,然后根据送料步距和冲床速度判断送料节拍,同时结合材料材质、冲床参数和卷料规格确定具体机型。
晋志德建议在送料机选型前尽量不要只提供冲床吨位,也不要单纯按照送料机宽度判断型号。材料厚度、宽度、送料步距和冲压速度需要结合起来考虑。
如果已有冲床,可以将材料厚度、材料宽度、材料材质、送料步距、冲床吨位和每分钟冲压次数提供给晋志德,我们可以根据实际生产参数协助判断送料机规格,并说明材料架、整平机、送料机与冲床之间的配置方式。

